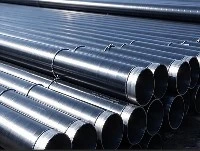
Hauv cov haujlwm tseem ceeb xws li kev thauj mus los hauv kev lag luam, roj thiab roj rho tawm, thiab kev tsim cov qauv steel, kev ua haujlwm ntawm cov kav dej txuas ncaj qha cuam tshuam txog kev nyab xeeb thiab kev ua haujlwm zoo. Ntawm cov no, ncaj seam submerged arc welded yeeb nkab (LSAW) tau dhau los ua cov khoom siv yeeb nkab rau ntau qhov haujlwm loj vim nws cov txheej txheem tsim khoom tshwj xeeb thiab cov khoom zoo tshaj plaws. Piv nrog rau cov khoom zoo sib xws xws li kauv welded kav thiab seamless kav, LSAW welded kav muaj cov txiaj ntsig zoo hauv lub zog, kev ntseeg siab, thiab kev lag luam, muab cov khoom siv yeeb nkab uas lav rau kev tsim kho.
Lub ntsiab kom zoo dua ntawm LSAW welded kav stems los ntawm nws advanced seam submerged arc vuam txheej txheem, uas endows cov yeeb nkab nrog unparalleled yam ntxwv lub zog. Thaum lub sij hawm tsim khoom, tom qab cov hlau phaj yog dov - tsim, cov vuam seam yog faib longitudinally raws cov yeeb nkab, thiab qhov weld seam orientation zoo sib xws rau cov kev taw qhia ntawm kev ntxhov siab ntawm cov yeeb nkab. Thaum raug rau sab hauv siab, sab nraud load, lossis axial nro, kev ntxhov siab tuaj yeem sib npaug mus rau tag nrho cov yeeb nkab phab ntsa, ua kom tsis txhob muaj kev ntxhov siab. Nyob rau hauv sib piv, lub weld seam ntawm kauv welded kav yog muab kauv - zoo li tus, thiab nyob rau hauv kev ntxhov siab, kev nyuaj siab tuaj yeem yooj yim sau ntawm weld seam khoov, ua rau muaj kev pheej hmoo ntau dua - siv sijhawm ntev.
Cov khoom ruaj khov zoo yog qhov tseem ceeb rau kev ua lag luam kev vam meej ntawm LSAW welded kav. Nws cov txheej txheem ntau lawm ua tiav qib siab ntawm automation thiab kev tswj xyuas meej. Los ntawm kev tshuaj xyuas thawj zaug ntawm cov hlau tsis huv, cov cuab yeej siv siab heev yog siv los txheeb xyuas qhov tsis xws luag. Thaum lub sij hawm tsim cov txheej txheem, CNC roller dabtsi yog khoov cov cuab yeej ua kom cov geometric raug ntawm lub cev yeeb nkab, nrog rau kev sib tw tsis raug tswj nyob rau hauv ntau yam me me. Cov txheej txheem welding siv ob -wire submerged arc vuam txheej txheem, ua ke nrog cov txheej txheem tiv thaiv flux, cais cov huab cua cuam tshuam zoo thiab txo cov vuam tsis xws li porosity thiab slag inclusions. Qhov tseem ceeb tshaj, qhov ntev ntawm qhov vuam ntawm LSAW welded kav yog luv dua li ntawm cov kav hlau welded ntawm tib qhov kev qhia tshwj xeeb, txo qhov tshwm sim ntawm qhov tsis xws luag thiab txhim kho qhov ua tau zoo ntawm qhov kev sim tom ntej tsis yog - puas tsuaj.
Nyob rau hauv cov nqe lus ntawm kev yoog raws cov kev ua haujlwm nyuaj, LSAW welded kav qhia tau tshwj xeeb yooj yooj yim thiab yoog raws. Ua ntej, lawv npog ntau yam kev qhia tshwj xeeb, tsim ntau cov kav dej nrog cov kab dav sab nraud ntawm 457.2mm txog 1422.4mm, phab ntsa thicknesses ntawm 8mm mus rau 50mm, thiab chav tsev ntev ntawm 3m txog 12.3m. Qhov no ua tau raws li cov kev xav tau ntawm cov kav dej me me nrog rau cov tso tsheb hlau luam loj, hla - hiav txwv txuas hniav, thiab lwm yam mega - tej yaam num. Qhov thib ob, muaj ntau yam khoom siv, suav nrog cov pa roj carbon zoo tib yam, cov hlau tshwj xeeb, thiab qis- alloy steel, uas tuaj yeem xaiv raws li kev ua haujlwm. Qhov zoo tshaj plaws kev ua tau zoo sib xws tuaj yeem ua tiav los ntawm kev kho cov vuam tsis.
Qhov zoo dua ntawm kev lag luam thiab kev phooj ywg ib puag ncig ua rau LSAW welded kav ntau dua hauv kev ua lag luam. Nyob rau hauv cov nqe lus ntawm ntau lawm efficiency, ib tug ntev ntawm LSAW welded kav yuav deb tshaj li cov kauv welded kav, txhais tau tias tsawg welds yuav tsum tau thaum lub sij hawm ntawm - qhov chaw installation. Qhov no tsis yog tsuas yog txo cov nqi ua haujlwm vuam tab sis kuj ua rau lub voj voog ua haujlwm luv. Nyob rau hauv cov nqe lus ntawm kev pab cuam lub neej, nws superior corrosion kuj thiab structural stability yog feem ntau 2-3 lub sij hawm ntawm cov kav dej zoo tib yam, txo qis tom qab kev kho thiab hloov cov nqi.